Checklist de instalação de flanges: alinhamento, aperto e armadilhas
ASME PCC-1 na prática: alinhamento, seleção de junta, sequência de aperto em estrela e torque pelo fabricante.
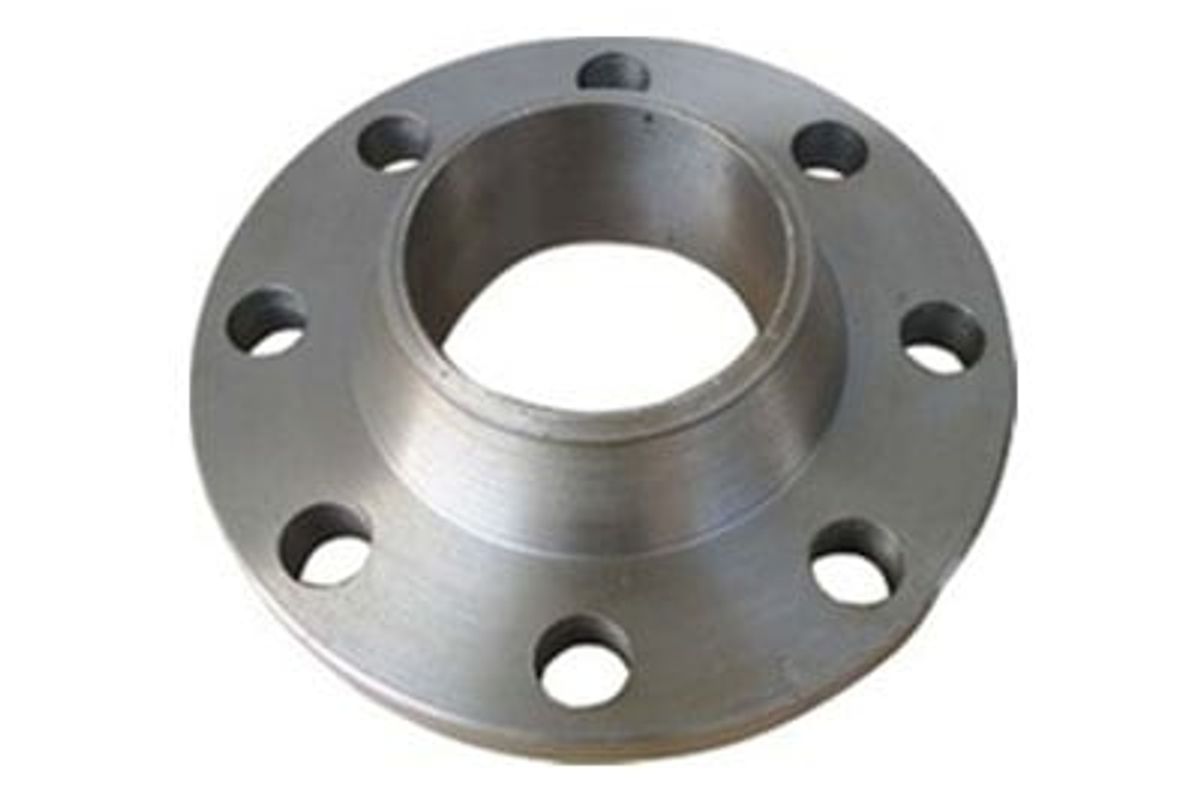
Montagem errada de flange é a causa número um de vazamento em tubulação industrial, à frente até de defeito de fabricação. Esse checklist cobre o que a norma ASME PCC-1 recomenda, adaptado pra realidade de obra no Brasil.
Antes da montagem: inspeção dos componentes
- Confira certificado 3.1 EN 10204 dos flanges contra o lote físico. Marcação deve bater com documento.
- Inspecione face de vedação. Qualquer risco, mossa ou corrosão superficial compromete junta.
- Confirme torque recomendado pela tabela do fornecedor da junta (NÃO use regra geral — varia muito por material e classe).
- Separe parafusos novos. Nunca reutilize parafuso de desmontagem em serviço crítico.
- Lubrifique rosca e face de contato de porca com composto anti-seize (grafite + níquel ou cobre).
Alinhamento: o passo que mais pula
ASME PCC-1 define quatro tipos de desalinhamento. Em obra, os dois críticos são:
- Paralelo (as faces não ficam paralelas) — máximo 1/8" de desalinhamento em flange ≤ 24"
- Angular (centros desalinhados) — máximo 1/16" de offset em flange ≤ 24"
Se o desalinhamento ultrapassa esses limites, pare. Não force com parafuso — ou refaça o alinhamento da tubulação, ou use flange adaptador.
Forçar aperto pra "corrigir" desalinhamento é a causa mais comum de vazamento 60 dias depois. A junta cede, a face desgasta, e o problema só aparece sob ciclo térmico.
Seleção de junta: match com o serviço
- Vapor saturado baixo + classe #150/#300 → junta espiralada (CGI) com grafite
- Vapor superaquecido ou classe #600+ → junta kammprofile ou corrugada metálica
- Serviço químico → junta de PTFE expandido (não-aço) ou spiral com PTFE
- Alta temperatura (>500°C) → junta metálica sólida
- RTJ sempre pede anel oval ou octogonal específico pra bitola e classe
Sequência de aperto em estrela
O erro mais comum em obra é apertar sequencialmente ao redor do flange. Isso deforma a face, concentra tensão num ponto e abre vazamento oposto.
O padrão é aperto em estrela, com múltiplos passes:
- Passo 1: 30% do torque final, sequência em estrela
- Passo 2: 60% do torque final, mesma sequência
- Passo 3: 100% do torque final, mesma sequência
- Passo 4: 100% do torque final, agora em sequência circular (verificação)
Esse padrão vale pra qualquer flange, de qualquer bitola. Em flanges acima de 12", recomenda-se chave hidráulica com torquímetro calibrado.
Torque: a tabela do fabricante manda
Não existe tabela universal de torque pra flange. O valor depende de:
- Material do parafuso (A193 B7 vs B16, grau de resistência)
- Lubrificação (seco, grafite, composto anti-seize — cada um muda o torque em 20–40%)
- Material da junta (espiralada, PTFE, metálica)
- Classe do flange
Peça a tabela ao fornecedor da junta ou do flange. Especificação de torque "no olho" é causa comum de rompimento de parafuso ou vazamento.
Armadilhas comuns
- Reaperto a frio após primeira pressurização — faz sob temperatura de operação ou pare depois de assentar
- Usar grafite em flange de inox 316 sem desengraxar depois — causa corrosão sob depósito
- Confiar em arruela de pressão como "trava" em serviço com ciclo térmico — usar sim porca autofrenante
- Pular o aperto final em sequência circular — perde a chance de pegar afrouxamento de passe anterior
Perguntas frequentes
Posso usar chave de impacto pra apertar flange? +
Pra bitolas pequenas (≤ 2") e classe #150, dá. Pra tudo acima, chave de torque calibrada ou tensor hidráulico. Impacto não controla valor final e deforma face.
Preciso reapertar depois da primeira pressurização? +
Idealmente sim, com a linha em temperatura de operação. Junta assenta nos primeiros ciclos e perde parte do aperto inicial. ASME PCC-1 recomenda hot bolting controlado.
Vocês fornecem junta e parafuso junto com o flange? +
Sim, kit completo (flange + junta + parafusos + porcas + arruelas) com especificação casada pro serviço. Sob cotação.